-

Тел
-

E-mail
-

WhatsApp
WhatsApp

Купить ремонтный хомут из нержавеющей стали 2026: завод-производитель
2026-09-07
- Ремонтный хомут из нержавеющей стали: прямая поставка от завода-производителя в 2026 году
- Почему выбирают ремонтный хомут из нержавеющей стали в 2026 году
- Технические характеристики и материалы изготовления
- Области применения и отраслевые кейсы
- Как выбрать ремонтный хомут из нержавеющей стали: руководство по подбору
- Сравнение с альтернативными методами ремонта
- Производитель и глобальные стандарты качества
- Логистика, производство и сроки поставки
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и типичные ошибки
- Стоимость и факторы ценообразования
- Заключение: надежное решение для вашего бизнеса
Ремонтный хомут из нержавеющей стали: прямая поставка от завода-производителя в 2026 году
Ремонтный хомут из нержавеющей стали — это критически важный элемент аварийного восстановления целостности трубопроводных систем, работающих под давлением до 16 МПа и в агрессивных средах. В условиях промышленной эксплуатации 2026 года, когда простой линии стоит от 50 000 рублей в час, скорость и надежность монтажа становятся приоритетом №1. Наш завод предлагает сертифицированные решения (ГОСТ, EAC), изготовленные из сталей AISI 304, 316L и дуплексных сплавов, которые обеспечивают герметичность соединения без сварочных работ.
Мы не просто продаем металлоизделия. Мы предоставляем инженерное решение для локализации свищей, трещин и коррозионных повреждений на нефтегазовых, химических и тепловых магистралях. Использование наших хомутов позволяет избежать остановки производства для замены участка трубы, снижая затраты на ремонт на 60–70% по сравнению с традиционными методами. Продукция проходит контроль ультразвуковой дефектоскопии и испытание давлением, превышающим рабочее в 1.5 раза.
Почему выбирают ремонтный хомут из нержавеющей стали в 2026 году
Традиционные методы ремонта, такие как наложение заплаток с варкой или полная замена секции трубопровода, требуют остановки процесса, слива среды и проведения огневых работ. Это создает риски взрывоопасности и огромные финансовые потери. Ремонтный хомут из нержавеющей стали решает эти проблемы радикально.
В 2026 году требования экологического регулирования и безопасности труда (HSE) ужесточились. Нержавеющие сплавы, в отличие от углеродистых сталей с резиновыми уплотнителями стандартного типа, обладают собственной коррозионной стойкостью. Это означает, что даже если уплотнитель деградирует со временем (через 10–15 лет), сам корпус хомута не разрушится и не станет источником вторичного загрязнения почвы или продукта.
- Монтаж за 30–60 минут: Не требуется квалификация сварщика высшего разряда, достаточно слесаря-ремонтника.
- Отсутствие искрообразования: Безопасно для использования на объектах класса опасности А и Б (нефтепереработка, газохимия).
- Долговечность: Срок службы корпуса из AISI 316L в морской воде или кислотных средах превышает 25 лет.
- Универсальность: Возможность установки на трубы различных диаметров (от Ду 15 до Ду 1200) и конфигураций (прямые участки, отводы, тройники).
Как производитель, мы фиксируем рост спроса на хомуты усиленной конструкции именно в сегменте высокотемпературных сред. Стандартные черные хомуты с резиной быстро теряют эластичность при температурах выше +120°C, тогда как наши решения с термостойкими прокладками из фторкаучука (FKM) или графита работают стабильно до +250°C.
Технические характеристики и материалы изготовления
Качество ремонтного хомута определяется не только толщиной металла, но и химическим составом сплава, точностью штамповки и типом уплотнительного элемента. Ниже приведены стандарты, которых мы придерживаемся на нашем производстве.
Марки нержавеющей стали
Выбор материала зависит от рабочей среды. Мы используем следующие марки:
| Марка стали (AISI / ГОСТ) | Свойства | Рекомендуемая среда | Ограничения |
|---|---|---|---|
| AISI 304 (08Х18Н10) | Базовая коррозионная стойкость, хорошая свариваемость. | Вода, пар, пищевые продукты, слабые кислоты. | Не рекомендуется для хлоридсодержащих сред (риск питтинговой коррозии). |
| AISI 316L (03Х17Н14М3) | Повышенная стойкость к хлоридам и кислотам благодаря молибдену. | Морская вода, химические реагенты, целлюлозно-бумажная промышленность. | Выше стоимость по сравнению с AISI 304. |
| Duplex 2205 | Высокая прочность (в 2 раза выше AISI 316), отличная стойкость к коррозии под напряжением. | Нефтегазовые магистрали, оффшорные платформы, высокие давления. | Сложность механической обработки, высокая цена. |
Конструктивные элементы
Каждый ремонтный хомут из нержавеющей стали состоит из двух полукорпусов, соединенных шарнирами или болтами, и системы затяжки. Ключевые параметры:
- Толщина стенки корпуса: От 3 мм до 10 мм в зависимости от диаметра трубы и рабочего давления. Для труб Ду > 500 мм мы рекомендуем толщину не менее 6 мм для компенсации овальности трубы.
- Тип уплотнения:
- EPDM (этилен-пропиленовый каучук): до +130°C, вода, пар.
- NBR (нитрильный каучук): до +100°C, нефтепродукты, масла.
- Viton/FKM (фторкаучук): до +200…230°C, кислоты, растворители.
- Графитовые листы: до +450°C, экстремальные температуры.
- Крепеж: Шпильки и гайки из нержавеющей стали А4 (A2-70/A4-80) с защитой от самоотвинчивания. Мы используем метрическую резьбу М12–М24.
Области применения и отраслевые кейсы
Наш опыт показывает, что 80% отказов трубопроводов происходят на сварных швах и в зонах коррозионного износа. Применение нержавеющих хомутов наиболее эффективно в следующих отраслях:
1. Нефтегазовая промышленность и НПЗ
Проблема: Коррозия под изоляцией (CUI) на трубопроводах сырой нефти и газа. Температура среды: +40…+80°C. Давление: до 6.3 МПа.
Решение: Установка хомута из AISI 316L с уплотнением из NBR. В одном из кейсов на нефтебазе в Татарстане нам удалось локализовать свищ диаметром 12 мм на трубе Ду 300 без остановки перекачки. Время монтажа составило 45 минут. Экономия на простое составила более 2 млн рублей.
Инженерный нюанс: При работе с углеводородами важно убедиться, что материал прокладки совместим с конкретным видом нефти (содержание серы, ароматика). Наши технологи проводят подбор прокладки на основе паспорта продукта.
2. Химическая и фармацевтическая промышленность
Проблема: Утечки агрессивных реагентов (кислоты, щелочи) на технологических линиях. Высокие требования к чистоте и отсутствию загрязнений.
Решение: Хомуты из AISI 316L или Duplex 2205 с полировкой поверхности корпуса (Ra < 0.8 мкм) для предотвращения налипания веществ. Уплотнение из PTFE (тефлона) или FKM. В 2025 году мы поставляли партию хомутов для завода полимеров в Нижнекамске, где требовалась устойчивость к концентрированной серной кислоте.
3. Теплоэнергетика и ЖКХ
Проблема: Прорывы теплотрасс в отопительный сезон. Температура воды/пара: до 150°C. Давление: до 1.6 МПа.
Решение: Быстроразъемные хомуты из AISI 304 с термостойким EPDM. Главное преимущество здесь — скорость. Бригада из 2 человек может установить 5–6 хомутов за смену, восстанавливая теплоснабжение района.
Как выбрать ремонтный хомут из нержавеющей стали: руководство по подбору
Ошибка в выборе параметров хомута может привести к повторной утечке или разрушению крепежа. Следуйте этому алгоритму при заказе:
- Измерьте наружный диаметр трубы (Dн).
Не ориентируйтесь только на номинальный диаметр (Ду). Реальный наружный диаметр может отличаться в зависимости от стандарта трубы (ГОСТ, DIN, ANSI). Допуск на охват хомута обычно составляет ±5–10 мм. Если труба имеет сильную овальность, потребуется хомут с увеличенным зазором или индивидуальное изготовление.
- Определите рабочее давление и температуру.
Давление влияет на толщину корпуса и диаметр шпилек. Температура определяет материал прокладки. Помните: при высоких температурах резина «течет» (cold flow), поэтому может потребоваться периодическая подтяжка крепежа в первые сутки эксплуатации.
- Оцените химический состав среды.
Для выбора между AISI 304 и 316L задайте вопрос: есть ли в среде хлориды (морская вода, соляная кислота, отбеливатели)? Если да — только 316L или дуплекс. Если среда нейтральная или слабоагрессивная — 304 будет экономически выгоднее.
- Тип повреждения.
Для точечного свища достаточно узкого хомута. Для продольной трещины или обширной коррозии необходим хомут шириной от 200 мм, перекрывающий зону поражения с запасом по 50 мм с каждой стороны.
Важное предупреждение: Ремонтный хомут не предназначен для восстановления структурной прочности трубы при полном разрыве или значительной потере толщины стенки (>50%). В таких случаях требуется комплексное усиление или замена участка. Хомут работает за счет создания внешнего давления на уплотнитель, который перекрывает поток среды.
Сравнение с альтернативными методами ремонта
Почему инженеры все чаще отказываются от сварки в пользу механических соединений? Сравнительный анализ приведен ниже.
| Параметр | Ремонтный хомут (нерж.) | Сварка заплатки | Композитная обмотка |
|---|---|---|---|
| Время монтажа | 30–60 мин | 4–8 часов (подготовка, сварка, контроль) | 24–48 часов (сушка смолы) |
| Остановка процесса | Не требуется (часто) | Обязательна | Требуется снижение давления |
| Безопасность (огневые работы) | Высокая (нет искр) | Низкая (риск пожара) | Средняя (химические испарения) |
| Влияние на металл трубы | Отсутствует | Термические напряжения, отпуск металла | Отсутствует |
| Демонтажность | Полная (можно снять и использовать повторно) | Невозможна | Невозможна |
| Стоимость материалов | Средняя/Высокая | Низкая | Высокая |
| Общая стоимость владения (TCO) | Низкая (за счет отсутствия простоя) | Высокая (простой + работа сварщиков) | Средняя |
Как видно из таблицы, несмотря на более высокую цену самого изделия по сравнению с куском металла для заплатки, общая экономия достигается за счет сохранения непрерывности производственного цикла. В 2026 году, когда логистика и простой оборудования стоят дорого, TCO является ключевым показателем для закупщиков.
Производитель и глобальные стандарты качества
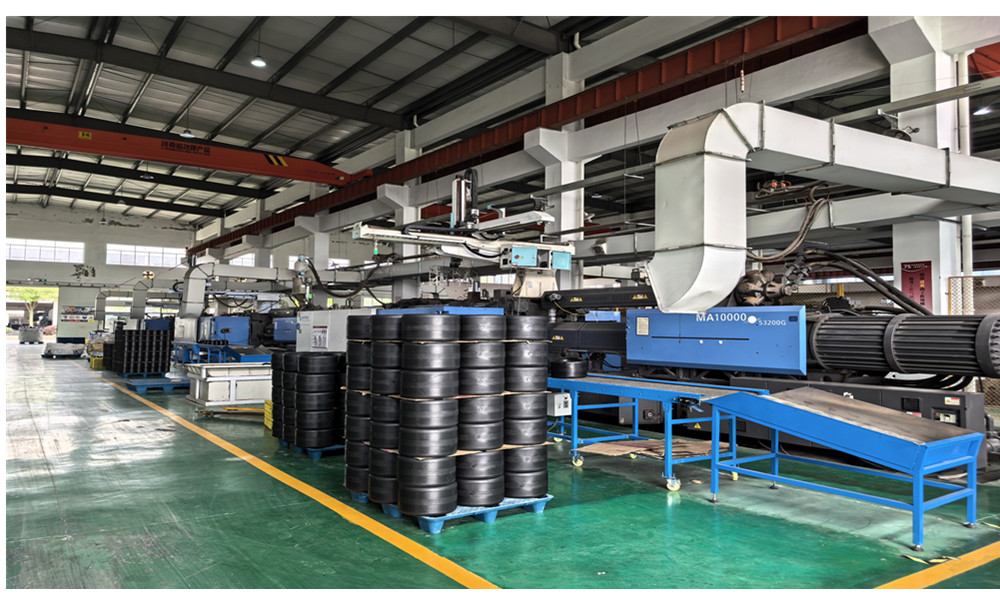
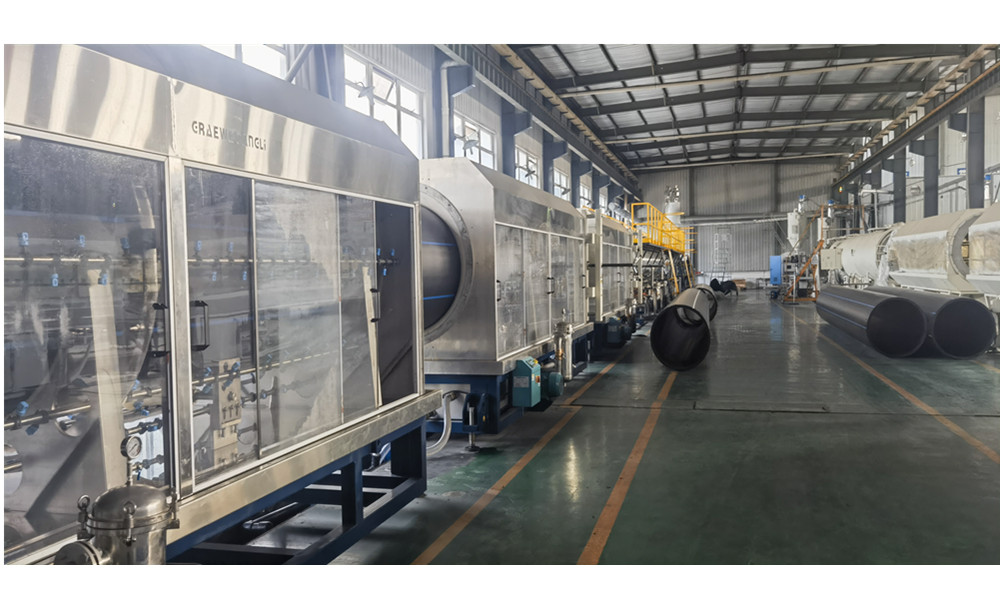
Надежность поставок и качество продукции гарантируются мощностями нашего стратегического партнера и производителя — компании ООО «Чэнду Чжуангронг Торговля». Это промышленно-торговая интегрированная компания, основанная в 2005 году в городе Чэнду (КНР), которая специализируется на производстве высококачественных трубопроводных систем и фитингов для промышленного и гражданского применения.
Базируясь на пяти современных заводах с более чем 100 линиями по выпуску труб и свыше 200 единицами оборудования для производства фитингов, «Чэнду Чжуангронг» обеспечивает годовую производственную мощность более 100 000 тонн. Компания действует как ключевой игрок на рынках Азии, Европы, Америки, Ближнего Востока и Африки, поставляя продукцию в более чем 80 стран, включая Россию и страны СНГ.
Наше сотрудничество позволяет нам предлагать клиентам не только металлические хомуты, но и комплексные решения, включающие полимерные трубы (PE100, PPR, PEX) и фитинги, соответствующие международным стандартам ISO 4427/4437, ASTM, EN, DIN и AS/NZS. Вся продукция сертифицирована по ISO 9001:2015, CE, BV, SGS и WRAS. Строгий контроль качества на всех этапах — от входного контроля сырья до испытаний готовой продукции в собственных лабораториях — гарантирует, что каждый ремонтный хомут и соединительный элемент выдержит заявленные нагрузки.
Глобальная сервисная поддержка «Чэнду Чжуангронг» включает профессиональные инженерные консультации, индивидуальный дизайн решений и поставку комплектного оборудования для монтажа, что делает нас универсальным поставщиком системных решений для эксплуатации трубопроводов в любых климатических и промышленных условиях.
Логистика, производство и сроки поставки
Мы являемся прямым производителем, что исключает наценки посредников. Наш завод расположен в промышленной зоне с удобным доступом к железнодорожным и автомобильным магистралям.
Производственные возможности
- Стандартные размеры: Наличие на складе хомутов для труб Ду 15–Ду 500 из AISI 304/316.
- Нестандартные решения: Изготовление хомутов для труб до Ду 1400, переходников, тройников и угловых соединений по чертежам заказчика. Срок изготовления партии — от 3 до 7 рабочих дней.
- Контроль качества: Каждая партия сопровождается паспортом качества, сертификатом соответствия ТР ТС и протоколами испытаний материалов (спектральный анализ).
Экспорт и доставка
Мы осуществляем отгрузку по всей России и в страны СНГ (Казахстан, Беларусь, Узбекистан). Упаковка осуществляется в деревянные ящики или на паллеты, защищенные от механических повреждений при транспортировке. Для крупных проектов предусмотрена возможность поэтапной отгрузки.
Внимание: При заказе партии уточняйте наличие специфических уплотнителей. Стандартные EPDM есть всегда, но фторкаучук или графит могут требовать дополнительного времени на комплектацию, если объем заказа велик.
Часто задаваемые вопросы (FAQ)
1. Выдержит ли ремонтный хомут из нержавеющей стали давление 10 бар?
Да, стандартные хомуты нашего производства рассчитаны на рабочее давление до 16 бар (1.6 МПа) для диаметров до Ду 300. Для больших диаметров или более высоких давлений мы предлагаем усиленные модели с увеличенной толщиной корпуса и шагом шпилек. Пожалуйста, указывайте точное давление при запросе КП.
2. Можно ли использовать хомут на ржавой трубе?
Можно, но с оговорками. Поверхность трубы в месте установки должна быть очищена от отслаивающейся ржавчины, грязи и старой изоляции. Идеальная подготовка — очистка до металлического блеска (Sa 2.5) на ширину хомута + 50 мм. Однако, если труба сильно корродирована и имеет каверны, уплотнитель может не обеспечить герметичность. В таких случаях рекомендуется использовать хомуты с инжекционными портами для закачки герметика под давлением.
3. Какой срок службы у такого хомута?
Срок службы корпуса из нержавеющей стали практически не ограничен (20–30 лет и более), если он не подвергается механическим ударам. Срок службы уплотнительной прокладки зависит от температуры и среды: EPDM — 5–10 лет, FKM — 10–15 лет. Мы рекомендуем проводить визуальный осмотр и проверку момента затяжки болтов раз в год.
4. Чем отличается ваш хомут от дешевого аналога с рынка?
Дешевые аналоги часто изготавливаются из стали низкого качества (не сертифицированной AISI 304, а ее дешевых заменителей с низким содержанием никеля), что приводит к быстрой коррозии. Также экономия идет на толщине металла (вместо 4 мм используют 2.5 мм) и качестве резьбы на шпильках, что срывается при затяжке. Наши хомуты проходят нагрузочные тесты, и мы даем гарантию на целостность корпуса.
5. Нужно ли останавливать поток среды при монтаже?
В большинстве случаев — нет. Технология позволяет устанавливать хомут на действующий трубопровод. Однако, если утечка очень сильная (струйная), может потребоваться временное снижение давления для эффективного прижатия уплотнителя. Наши инженеры проконсультируют вас по безопасному методу монтажа для вашего конкретного случая.
Инженерные рекомендации и типичные ошибки
За 15 лет работы в отрасли мы выявили ряд ошибок, которые совершают монтажники и заказчики. Избегайте их, чтобы обеспечить долговечность ремонта.
Ошибка №1: Недостаточная очистка поверхности.
Монтаж хомута на слой краски, грязи или рыхлой ржавчины приводит к тому, что после усадки уплотнителя возникает микро-утечка. Всегда используйте металлические щетки или шлифмашинки для подготовки зоны контакта.
Ошибка №2: Неравномерная затяжка болтов.
Затягивать болты нужно крест-накрест, постепенно увеличивая момент. Если затянуть один болт полностью сразу, корпус хомута перекосит, и противоположная сторона не прижмется к трубе. Используйте динамометрический ключ для соблюдения рекомендуемого момента затяжки (указывается в паспорте изделия).
Ошибка №3: Игнорирование температурного расширения.
На горячих трубопроводах металл расширяется. Если хомут установлен «в натяг» на холодную трубу, при нагреве напряжение может стать критическим. Оставьте небольшой тепловой зазор, если это предусмотрено конструкцией, или используйте пружинные шайбы.
Совет эксперта:
Если вы ремонтируете трубопровод, который вибрирует (например, рядом с насосом), обязательно используйте хомуты с фиксацией от проворачивания и проверяйте затяжку чаще обычного. Вибрация — главный враг резьбовых соединений. В таких случаях мы рекомендуем применять контрящие гайки или фиксаторы резьбы.
Стоимость и факторы ценообразования
Цена на ремонтный хомут из нержавеющей стали не является фиксированной и зависит от нескольких переменных. Понимание этих факторов поможет вам оптимизировать бюджет закупки.
- Диаметр трубы: Чем больше диаметр, тем больше металла и сложнее штамповка.
- Марка стали: AISI 316L дороже AISI 304 на 30–40% из-за стоимости молибдена и никеля.
- Ширина хомута: Стандартная ширина — 100–150 мм. Широкие хомуты (300–500 мм) требуют больше материала.
- Тип уплотнителя: Графит и FKM значительно дороже EPDM.
- Объем заказа: Оптовые партии от 10 штук позволяют снизить цену за единицу за счет оптимизации настроек оборудования.
Мы предоставляем прозрачное ценообразование. Запросите коммерческое предложение, указав диаметр, давление и среду, и вы получите расчет в течение 2 часов.
Заключение: надежное решение для вашего бизнеса
В 2026 году промышленность требует решений, которые сочетают в себе скорость, безопасность и долговечность. Ремонтный хомут из нержавеющей стали от нашего завода — это не просто деталь, а страховка от аварийных простоев. Мы гарантируем соответствие продукции ГОСТ и международным стандартам, предлагаем техническую поддержку на всех этапах — от подбора до монтажа.
Не ждите следующей аварии. Сформируйте аварийный запас хомутов уже сегодня, исходя из критических узлов вашего производства. Это дешевле, чем один час простоя вашей линии.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для бесплатного подбора хомута по вашим параметрам. Мы поможем рассчитать необходимый момент затяжки, подобрать материал прокладки и оформим быструю отгрузку.
Получить расчет стоимости и КП
Перейти в каталог продукции | Скачать технический каталог (PDF)