-

Тел
-

E-mail
-

WhatsApp
WhatsApp

Гидравлические машины для стыковой сварки 2026: купить у производителя
2026-08-30
- Гидравлические машины для стыковой сварки: промышленный стандарт 2026 года
- Что такое гидравлические машины для стыковой сварки и их эволюция к 2026 году
- Где применяется оборудование: отраслевая специфика и требования
- Конструкция и ключевые узлы гидравлической сварочной машины
- Как выбрать гидравлические машины для стыковой сварки: технические критерии
- Сравнение моделей и производителей: на что смотреть в 2026 году
- Диапазон цен и факторы стоимости
- Логистика, сервис и экспортные возможности
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке у производителя в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и следующий шаг
Гидравлические машины для стыковой сварки: промышленный стандарт 2026 года
Гидравлические машины для стыковой сварки представляют собой высокоточное оборудование, предназначенное для неразъемного соединения полиэтиленовых (ПЭ), полипропиленовых (ПП) и других термопластичных труб методом нагрева торцов до температуры плавления с последующим осевым сдавливанием. В 2026 году данный класс оборудования является критически важным звеном в инфраструктурных проектах газоснабжения, водоподготовки и магистральных трубопроводов. Ключевое отличие современных гидравлических агрегатов от механических аналогов заключается в способности обеспечивать стабильное давление сварки независимо от диаметра трубы и вязкости материала, что напрямую влияет на прочность шва и долговечность всей трубопроводной системы.
Покупка у производителя в текущих экономических условиях диктует необходимость глубокого понимания технических характеристик: от точности гидравлических цилиндров до алгоритмов работы контроллера. Данная статья служит техническим руководством для инженеров-закупщиков, главных механиков и руководителей строительных участков, позволяя выбрать оборудование, соответствующее ГОСТ и международным стандартам ISO, избегая переплат за маркетинговые надстройки и рисков простоя на объекте.
Что такое гидравлические машины для стыковой сварки и их эволюция к 2026 году
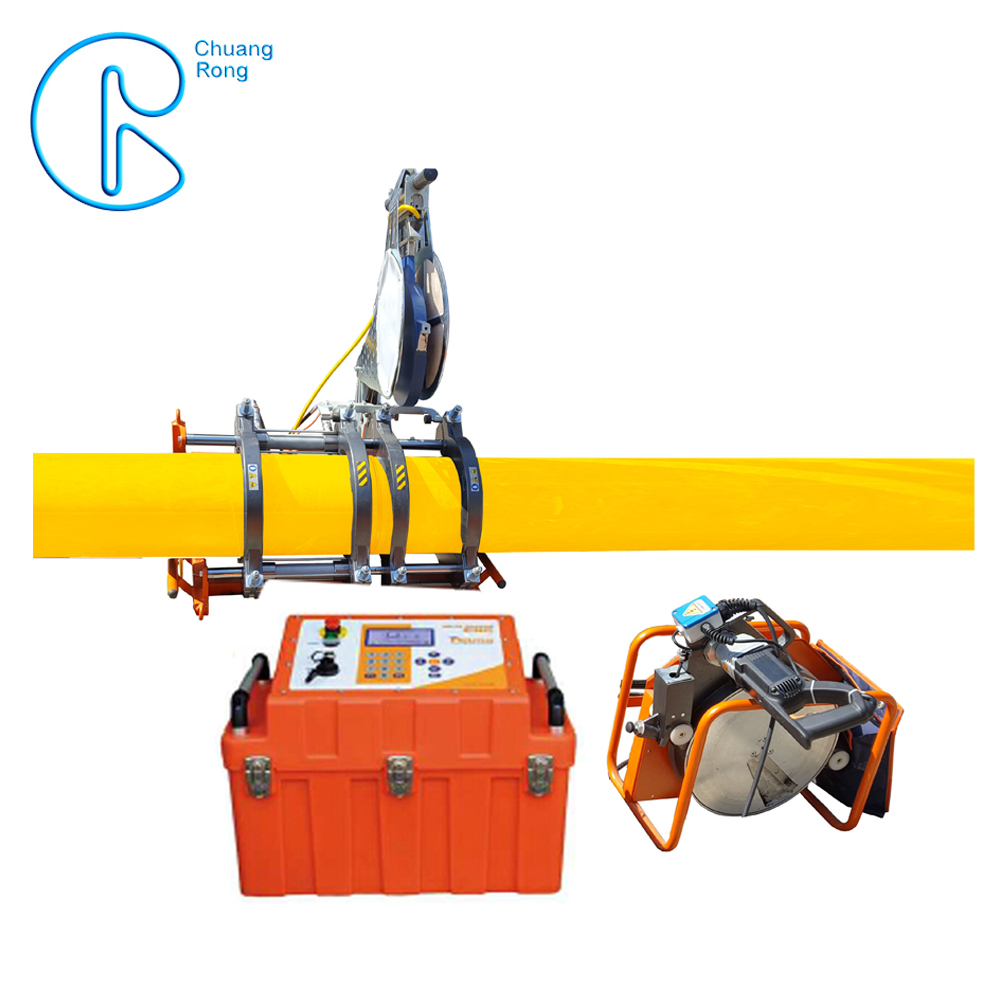
Стыковая сварка — это процесс, при котором два конца трубы нагреваются нагревательным элементом (плитой) до состояния вязкотекучего расплава, после чего плита убирается, а концы труб сводятся вместе под определенным давлением. Гидравлические машины для стыковой сварки используют гидравлическую систему для создания этого давления. В отличие от ручных или механических устройств, где усилие зависит от физической силы оператора или резьбовых соединений, гидравлика обеспечивает плавное, контролируемое и воспроизводимое усилие.
К 2026 году рынок промышленного оборудования претерпел значительные изменения. Если еще пять лет назад базовым требованием было наличие манометра, то сегодня стандартом де-факто стали:
- Цифровая регистрация параметров: Автоматическая запись времени нагрева, давления, температуры и координат движения кареток. Это необходимо для прохождения технического надзора и сертификации объектов повышенной опасности.
- Адаптивная гидравлика: Системы, способные компенсировать утечки масла и температурные расширения, поддерживая заданное давление с точностью до 0.1 бар.
- Модульность: Возможность быстрой замены зажимных хомутов (лайнеров) под разные диаметры без использования специнструмента.
Современная гидравлическая машина для стыковой сварки — это не просто “тиски с подогревом”, а сложный мехатронный комплекс. Ошибка в выборе типа привода может привести к образованию холодных спаев или чрезмерному выдавливанию грата, что снижает эффективное сечение трубы и создает турбулентность потока среды.
Где применяется оборудование: отраслевая специфика и требования
Понимание сферы применения определяет выбор конфигурации машины. Различные отрасли предъявляют диаметрально противоположные требования к мобильности, мощности и уровню автоматизации.
Магистральные газо- и нефтепроводы
Здесь используются трубы больших диаметров (от 315 мм до 1200 мм и выше) из ПЭ100 и ПЭ100-RC. Ключевой фактор — надежность шва при высоких давлениях транспортировки. Оборудование должно обладать мощной гидравлической станцией, способной развивать усилие свыше 100 тонн. Важна устойчивость к внешним условиям: работа при температурах от -40°C до +50°C требует использования морозостойких гидравлических масел и подогрева блока управления.
Муниципальное водоснабжение и канализация
Диапазон диаметров обычно составляет 63–315 мм. Приоритетом является скорость монтажа и мобильность. Машины должны быть легкими, компактными и быстро настраиваемыми. Здесь часто применяются полуавтоматические модели, где оператор вручную контролирует процесс, но гидравлика обеспечивает точность давления.
Промышленные химические трубопроводы
Транспортировка агрессивных сред требует идеальной геометрии шва. Любая неровность внутри трубы может стать очагом коррозии или накопления отложений. Для таких задач требуются машины с прецизионной торцевкой (строганием) и высокоточными нагревательными плитами с тефлоновым покрытием, исключающим прилипание пластика.
Конструкция и ключевые узлы гидравлической сварочной машины
Для компетентной закупки необходимо разбираться в архитектуре устройства. Качественная гидравлическая машина для стыковой сварки состоит из следующих основных модулей:
1. Рама и система центровки
Рама должна обладать высокой жесткостью, чтобы противостоять радиальным нагрузкам при сведении труб. Система центровки (роликовые или клиновые лайнеры) обеспечивает соосность соединяемых труб. Смещение осей более 10% от толщины стенки недопустимо по стандартам ISO 21307. В 2026 году популярны быстрозажимные лайнеры с эксцентриковым механизмом, сокращающие время переналадки на 40%.
2. Гидравлический агрегат
Сердце машины. Включает в себя:
- Гидроцилиндры: Обычно два или четыре цилиндра двустороннего действия. Важно наличие хромированных штоков для защиты от коррозии и износа уплотнений.
- Гидрораспределитель: Управляет направлением потока масла. Качественные золотники обеспечивают плавность хода без рывков.
- Насос: Создает рабочее давление. Поршневые насосы предпочтительнее шестеренчатых для высоких давлений, так как они меньше греются и имеют больший КПД.
- Манометры и датчики давления: Аналоговые манометры постепенно вытесняются цифровыми датчиками, передающими данные в логгер.
3. Нагревательный элемент (ТЭН)
Плита с антипригарным покрытием (PTFE). Равномерность нагрева по всей поверхности критична. Разница температур в центре и на краях не должна превышать ±5°C. Современные плиты оснащены независимыми зонами нагрева для компенсации теплопотерь на краях.
4. Торцеватель (Строгальный станок)
Устройство для механической обработки торцов труб перед сваркой. Должен обеспечивать параллельность торцов и удаление оксидного слоя. Привод торцевателя может быть электрическим или гидравлическим. Гидравлический привод предпочтительнее для больших диаметров из-за высокого крутящего момента.
Как выбрать гидравлические машины для стыковой сварки: технические критерии
Выбор оборудования — это баланс между производительностью, бюджетом и условиями эксплуатации. Ниже приведен алгоритм оценки, основанный на инженерной практике.
Расчет необходимого усилия смыкания
Главная ошибка закупщиков — выбор машины “с запасом” по диаметру, но без учета материала трубы. Усилие сварки рассчитывается по формуле:
F = P × S
Где:
- F — необходимое усилие (Ньютон);
- P — удельное давление сварки (обычно 0.15 МПа для ПЭ);
- S — площадь торца трубы (мм²).
Для трубы диаметром 630 мм с SDR 11 площадь сечения стенки составляет около 10 000 мм². Требуемое усилие будет значительным. Машина должна иметь номинальное усилие, превышающее расчетное на 15-20% для компенсации трения в направляющих.
Тип управления: Механическое vs Электронное
| Характеристика | Механическое (Ручное) | Электронное (Автоматическое) |
|---|---|---|
| Контроль давления | Визуальный по манометру, регулировка винтом | Автоматическое поддержание заданного профиля |
| Запись данных | Отсутствует (ручной журнал) | Встроенный логгер, USB/Bluetooth экспорт |
| Влияние человеческого фактора | Высокое | Минимальное |
| Стоимость | Низкая | Высокая |
| Применение | Мелкий ремонт, низкие требования к отчетности | Магистрали, госконтракты, опасные производства |
В 2026 году даже для средних диаметров рекомендуется использовать машины с электронным контролем давления. Цена ошибки на магистральном газопроводе несоизмеримо выше стоимости разницы в оборудовании.
Мобильность и источник питания
Если работы ведутся в полевых условиях без электросети, критически важен тип привода гидронасоса. Бензиновые двигатели должны соответствовать современным экологическим нормам (Евро-5), быть надежными и иметь большой объем топливного бака. Электрические двигатели предпочтительнее в цехах или на объектах со стабильным энергоснабжением из-за меньшего шума и отсутствия выхлопных газов.
Сравнение моделей и производителей: на что смотреть в 2026 году
Рынок насыщен предложениями, но качественных производителей ограниченное число. При анализе предложений игнорируйте маркетинговые лозунги и смотрите на спецификацию компонентов.
Критерии качества сборки
- Гидравлические шланги: Должны быть армированными, высокого давления (минимум 200 бар), с металлическими фитингами. Резиновые шланги низкого качества быстро теряют герметичность на морозе.
- Направляющие кареток: Предпочтительны закаленные стальные направляющие с подшипниками качения. Скольжение по металлу по металлу быстро приводит к люфтам и перекосу труб.
- Качество сварки пластика: Проверьте покрытие нагревательной плиты. Оно должно быть гладким, без царапин. Тефлоновое покрытие должно выдерживать многократные циклы нагрева и очистки.
Инженерный опыт: проблема “усталости” гидравлики
Из личной практики: многие дешевые машины начинают “плыть” через полгода активной эксплуатации. Давление падает во время стадии охлаждения, когда оператор отвлекается. Это происходит из-за некачественных уплотнительных колец в гидроцилиндрах. При покупке у производителя обязательно уточняйте тип используемых уплотнений (например, Viton или NBR) и наличие ремкомплекта в базовой поставке. Запасные уплотнения должны быть доступны и в России, и в странах СНГ.
Диапазон цен и факторы стоимости
Стоимость гидравлической машины для стыковой сварки варьируется в широких пределах. В 2026 году ценообразование формируется следующими факторами:
- Максимальный диаметр сварки: Машина на 160 мм стоит в 3-4 раза дешевле машины на 630 мм из-за габаритов рамы и мощности гидросистемы.
- Система управления: Наличие цветного сенсорного экрана, программного обеспечения для протоколирования и Wi-Fi модуля увеличивает цену на 30-50%.
- Бренд компонентов: Использование гидравлики известных европейских брендов (или их качественных китайских аналогов с сертификацией) повышает надежность, но и стоимость.
- Комплектация: Включение в комплект торцевателя, генератора и полного набора лайнеров делает предложение более привлекательным, чем “голая” машина.
Ориентировочный порядок цен (без НДС):
- До 160 мм (полуавтомат): от $2,500
- До 315 мм (автомат): от $6,000
- До 630 мм (автомат, мощный гидроблок): от $15,000
- Свыше 800 мм (специализированные комплексы): от $30,000 и выше
Важно: Самые дешевые предложения часто исключают стоимость доставки, таможенной очистки (если импорт) и пусконаладки. Покупка у локального производителя или официального дилера с складом запчастей в РФ часто оказывается выгоднее по совокупной стоимости владения (TCO).
Логистика, сервис и экспортные возможности
При закупке промышленного оборудования логистика играет не меньшую роль, чем технические характеристики. Гидравлические машины для стыковой сварки — это тяжелое оборудование. Вес установки на 630 мм может достигать 800-1000 кг.
Требования к упаковке
Оборудование должно поставляться в деревянных ящиках или на прочных поддонах, закрепленное стяжными ремнями. Гидравлические блоки и панели управления должны быть защищены от влаги и ударов. Нагревательные плиты требуют индивидуальной упаковки для предотвращения повреждения тефлонового слоя.
Сервисная поддержка и выбор надежного партнера
Уточните наличие сервисной сети. В случае выхода из строя гидронасоса или контроллера простой бригады стоит тысячи долларов в день. Идеальный поставщик предоставляет:
- Гарантию от 12 до 24 месяцев.
- Удаленную диагностику (для электронных моделей).
- Склад запасных частей (уплотнения, ТЭНы, предохранители).
- Обучение персонала на месте или онлайн.
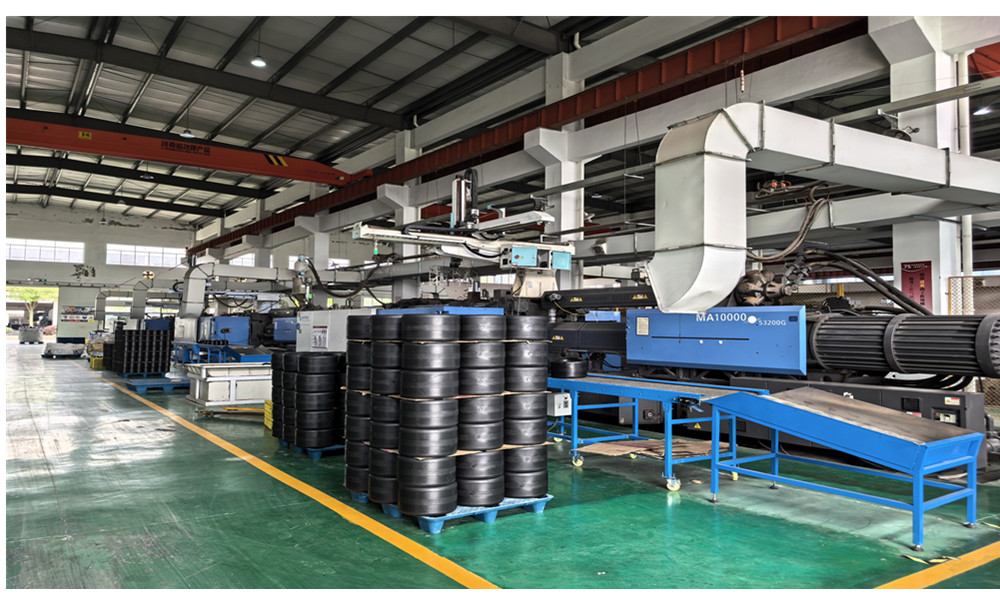
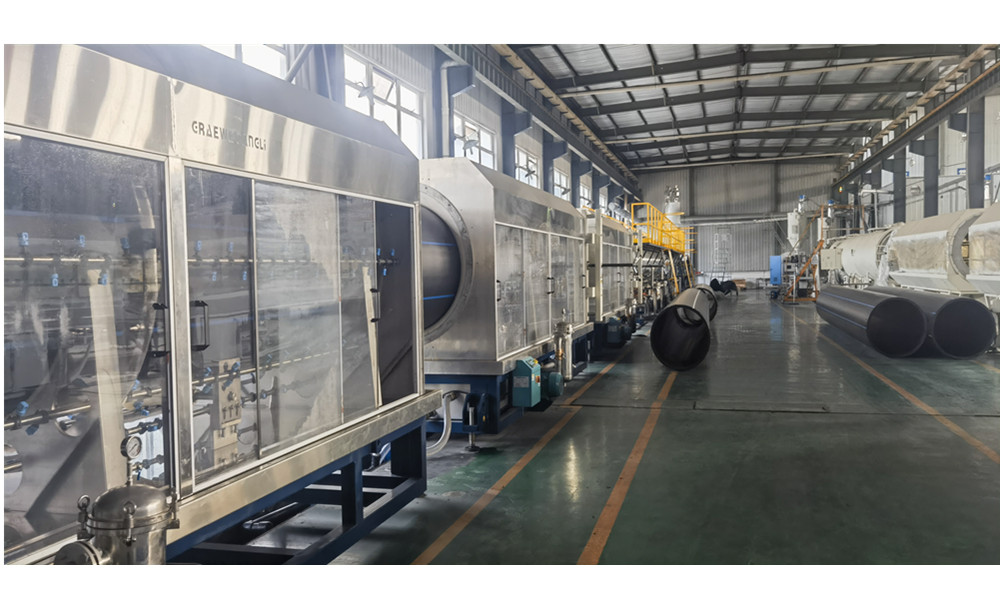
Выбор партнера, способного обеспечить не только поставку оборудования, но и комплексное понимание трубопроводных систем, становится ключевым фактором успеха. Ярким примером такого подхода является деятельность ООО «Чэнду Чжуангронг Торговля». Эта промышленно-торговая интегрированная компания, основанная в 2005 году в городе Чэнду (КНР), зарекомендовала себя как ключевой игрок на рынке пластиковых систем трубопроводов в Азии, Европе, Америке, на Ближнем Востоке и в Африке.
Почему опыт таких компаний, как «Чэнду Чжуангронг», важен при выборе сварочного оборудования? Потому что они обладают глубоким пониманием самого продукта — труб и фитингов. Компания специализируется на полном спектре решений для водоснабжения, газоснабжения, нефтегазового транспорта и энергетики, производя более 100 000 тонн продукции ежегодно на пяти современных заводах. Их ассортимент включает трубы и фитинги из PE100, PE80, PPR, PEX, а также сложные компрессионные и электросварные элементы, соответствующие строгим международным стандартам (ISO 4427/4437, ASTM, EN, DIN).
Такая вертикальная интеграция позволяет «Чэнду Чжуангронг Торговля» предлагать клиентам не просто оборудование, а системные решения. Благодаря наличию собственных лабораторий и сертификатов ISO 9001:2015, CE, BV, SGS и WRAS, компания гарантирует, что рекомендуемое сварочное оборудование идеально совместимо с характеристиками используемых полимерных материалов. Более того, имея присутствие в более чем 80 странах, включая Россию и страны СНГ, компания предоставляет профессиональные инженерные консультации и помощь в подборе оборудования для монтажа, что минимизирует риски технологических ошибок при сварке.
Типичные ошибки при выборе и эксплуатации
Даже самое дорогое оборудование не гарантирует качественного шва, если допущены ошибки в подборе или использовании.
Ошибка 1: Игнорирование температурных коэффициентов
Гидравлическое масло меняет вязкость в зависимости от температуры. Зимой масло густеет, и машина работает медленнее. Летом может перегреваться. Необходимо использовать сезонные масла или всесезонные синтетические аналоги. Некоторые современные машины имеют контур подогрева гидробака.
Ошибка 2: Недостаточная мощность генератора
При работе от бензогенератора часто возникает просадка напряжения в момент включения ТЭНов. Это приводит к нестабильному нагреву. Генератор должен иметь запас мощности минимум 20-30% от потребляемой мощности сварочного аппарата.
Ошибка 3: Экономия на торцевании
Плохо обработанные торцы — причина 80% бракованных соединений. Нельзя использовать тупые ножи торцевателя. Заточка или замена ножей должна проводиться регулярно. Биение торцевателя должно быть минимальным.
Рекомендации по покупке у производителя в 2026 году
Чтобы купить гидравлические машины для стыковой сварки выгодно и надежно, следуйте этому чек-листу:
- Запросите тестовый протокол: Производитель должен предоставить пример журнала сварки, сгенерированного машиной. Это подтвердит работоспособность электроники.
- Проверьте соответствие ГОСТ и ISO: Оборудование должно иметь сертификаты соответствия ЕАС (для РФ и ЕАЭС) и декларацию соответствия ISO 21307.
- Уточните комплектацию лайнеров: Часто базовая цена включает только 2-3 размера хомутов. Полный набор может стоить дополнительно. Убедитесь, что нужные вам диаметры входят в комплект.
- Оцените эргономику: Панель управления должна быть читаемой при ярком солнце. Кнопки должны быть удобными для нажатия в рабочих перчатках.
- Заключите договор на постгарантийное обслуживание: Это зафиксирует цены на запчасти и услуги мастеров на будущее.
Покупка напрямую у завода-изготовителя или у крупного интегратора, такого как ООО «Чэнду Чжуангронг Торговля», позволяет кастомизировать машину под ваши задачи: изменить длину рамы, установить дополнительный гидровыход для внешнего инструмента или адаптировать ПО под местные нормы отчетности. Такой подход обеспечивает не только получение качественного оборудования, но и доступ к обширной базе знаний о поведении различных типов полимеров (PE, PPR, PEX) в реальных условиях эксплуатации.
FAQ: Часто задаваемые вопросы
Какое давление использовать для сварки ПЭ труб?
Стандартное удельное давление для полиэтилена составляет 0.15 МПа (1.5 бар). Однако, всегда сверяйтесь с рекомендациями производителя труб и используемого материала (ПЭ80, ПЭ100, ПЭ100-RC). Для некоторых материалов может требоваться пониженное давление на этапе нагрева.
Можно ли варить трубы разных диаметров одной машиной?
Да, если разница в диаметрах не превышает допустимых норм (обычно допускается соединение труб с разницей в SDR и диаметре, но требуется специальная технология и центровка). Машина должна иметь лайнеры для обоих диаметров. Однако, сварка труб с существенно разной толщиной стенки требует особого внимания к профилю давления.
Как часто нужно калибровать датчики давления и температуры?
Рекомендуемая периодичность калибровки — 1 раз в год или после каждых 500 циклов сварки. Для объектов с повышенными требованиями безопасности калибровка может требоваться чаще. Используйте эталонные манометры и пирометры для проверки.
В чем преимущество гидравлической машины перед механической?
Главное преимущество — стабильность давления. Механическая машина зависит от усилия оператора и может давать сбои при вибрациях. Гидравлическая система автоматически компенсирует усадку материала при охлаждении, поддерживая постоянное давление, что критично для качества шва.
Подходит ли оборудование для сварки полипропилена (ПП)?
Да, большинство современных машин универсальны. Однако для ПП могут потребоваться другие температурные режимы и время выдержки. Убедитесь, что контроллер позволяет программировать различные рецепты сварки для разных материалов.
Заключение и следующий шаг
Выбор гидравлической машины для стыковой сварки в 2026 году — это инвестиция в безопасность и эффективность вашего бизнеса. Технологии шагнули вперед, сделав процесс более прозрачным и контролируемым. Отказ от устаревших механических решений в пользу современной гидравлики с электронным управлением окупается снижением процента брака и ускорением сдачи объектов технадзору.
Не рискуйте качеством трубопровода, используя непроверенное оборудование. Выбирайте производителей и поставщиков, которые предоставляют полную техническую документацию, сервисную поддержку и гарантию на гидравлические компоненты. Партнерство с такими компаниями, как ООО «Чэнду Чжуангронг Торговля», демонстрирующими высокий уровень технической экспертизы и глобальный сервис, становится залогом долгосрочной надежности ваших инфраструктурных проектов.
Готовы подобрать оптимальную конфигурацию под ваши задачи?
Свяжитесь с нашими инженерами для получения детального технико-коммерческого предложения. Мы поможем рассчитать необходимое усилие, подберем комплект лайнеров и организуем демонстрацию оборудования.