-

Тел
-

E-mail
-

WhatsApp
WhatsApp

Аппарат для электромуфтовой сварки ПНД труб: купить у производителя 2026
2026-08-25
- Аппарат для электромуфтовой сварки ПНД труб: ключевые параметры и выбор оборудования от производителя в 2026 году
- Принцип работы и технические особенности электромуфтового оборудования
- Классификация аппаратов для электромуфтовой сварки
- Как выбрать аппарат для электромуфтовой сварки ПНД труб: чек-лист инженера
- Типичные ошибки при выборе и эксплуатации оборудования
- Сравнение электромуфтовой и стыковой сварки: когда что применять
- Логистика, сервис и покупка у производителя в 2026 году
- FAQ: Часто задаваемые вопросы об аппаратах для электромуфтовой сварки
- Рекомендации по техническому обслуживанию и уходу
- Заключение: Инвестиция в надежность
Аппарат для электромуфтовой сварки ПНД труб: ключевые параметры и выбор оборудования от производителя в 2026 году
Аппарат для электромуфтовой сварки ПНД труб — это специализированное промышленное оборудование, предназначенное для создания неразъемных соединений полиэтиленовых трубопроводов с помощью нагревательных элементов, встроенных в соединительные муфты. В условиях современного строительства газопроводов, водопроводов высокого давления и систем канализации, надежность стыка является критическим фактором безопасности. Использование качественного сварочного аппарата позволяет исключить человеческий фактор при контроле параметров тока, напряжения и времени нагрева, обеспечивая соответствие шва требованиям ГОСТ Р 50838-2009 и международным стандартам ISO 4437.
Для инженеров и закупщиков в 2026 году актуальность выбора правильного оборудования обусловлена ужесточением норм контроля качества и переходом на цифровое протоколирование каждого сварочного цикла. Современный аппарат для электромуфтовой сварки пнд труб не просто подает ток, но и считывает штрих-код муфты, автоматически корректируя режим сварки в зависимости от температуры окружающей среды и сопротивления нагревателя. Покупка такого оборудования напрямую у производителя гарантирует не только конкурентную цену, но и доступ к обновлениям программного обеспечения, технической поддержке и сертификации по ЕАС, что обязательно для допуска объектов к эксплуатации надзорными органами.
Принцип работы и технические особенности электромуфтового оборудования
Процесс электромуфтовой сварки фундаментально отличается от стыковой сварки. Если при стыковке торцы труб оплавляются нагревательным зеркалом, то здесь источником тепла служит спираль из нихрома или другого резистивного материала, запрессованная в тело полиэтиленовой муфты. Аппарат для электромуфтовой сварки пнд труб выполняет роль интеллектуального источника питания, который должен обеспечить строго регламентированный профиль мощности.
Физика процесса и контроль параметров
Основная задача устройства — поддержание постоянного напряжения или постоянной мощности (в зависимости от алгоритма) на протяжении всего цикла сварки. Типичный цикл включает три фазы:
- Фаза предварительного нагрева: Кратковременная подача тока для выравнивания температурных полей в зоне контакта.
- Основная фаза сварки: Длительное воздействие, при котором полиэтилен переходит в вязкотекучее состояние. Температура в зоне сплавления достигает 200–220°C.
- Фаза охлаждения: Естественное остывание соединения под давлением (или без него, в зависимости от типа муфты), во время которого формируется кристаллическая структура шва.
Ключевой особенностью современных аппаратов 2026 года является наличие микропроцессорного управления с обратной связью. Устройство continuously мониторит сопротивление нагревательной спирали. Поскольку сопротивление металла зависит от температуры, аппарат может вычислить реальную температуру муфты и скорректировать время сварки. Это особенно важно при работе в экстремальных условиях: на Крайнем Севере при -40°C или в пустынных регионах при +50°C.
Отличие от ручных источников питания
Устаревшие модели, требующие ручной установки таймера и контроля вольтметра, постепенно выводятся из оборота на ответственных объектах. Причины очевидны:
- Высокий риск ошибки оператора (неверно введенное время приводит к недогреву или перегреву).
- Невозможность документального подтверждения качества шва.
- Отсутствие адаптации к изменению входного напряжения генератора.
Современный аппарат для электромуфтовой сварки пнд труб автоматически компенсирует падение напряжения, если питание осуществляется от длинного кабеля или слабого генератора, сохраняя заданную мощность на выходе. Это обеспечивает стабильное качество соединения независимо от внешних условий электроснабжения.
Классификация аппаратов для электромуфтовой сварки
При выборе оборудования необходимо четко понимать масштаб задач. Рынок предлагает решения от компактных переносных блоков до тяжелых стационарных комплексов. Классификация базируется на мощности, количестве одновременно обслуживаемых муфт и уровне автоматизации.
1. Компактные переносные аппараты (до 2 кВт)
Предназначены для монтажа трубопроводов малого диаметра (до 110–160 мм). Часто используются в частном секторе, при прокладке водопровода к коттеджам или ремонте локальных участков. Их преимущества — малый вес (3–5 кг) и возможность питания от автомобильного аккумулятора через инвертор. Однако они обычно не имеют функции сканирования штрих-кодов и требуют ручного ввода параметров.
2. Профессиональные полевые станции (2–5 кВт)
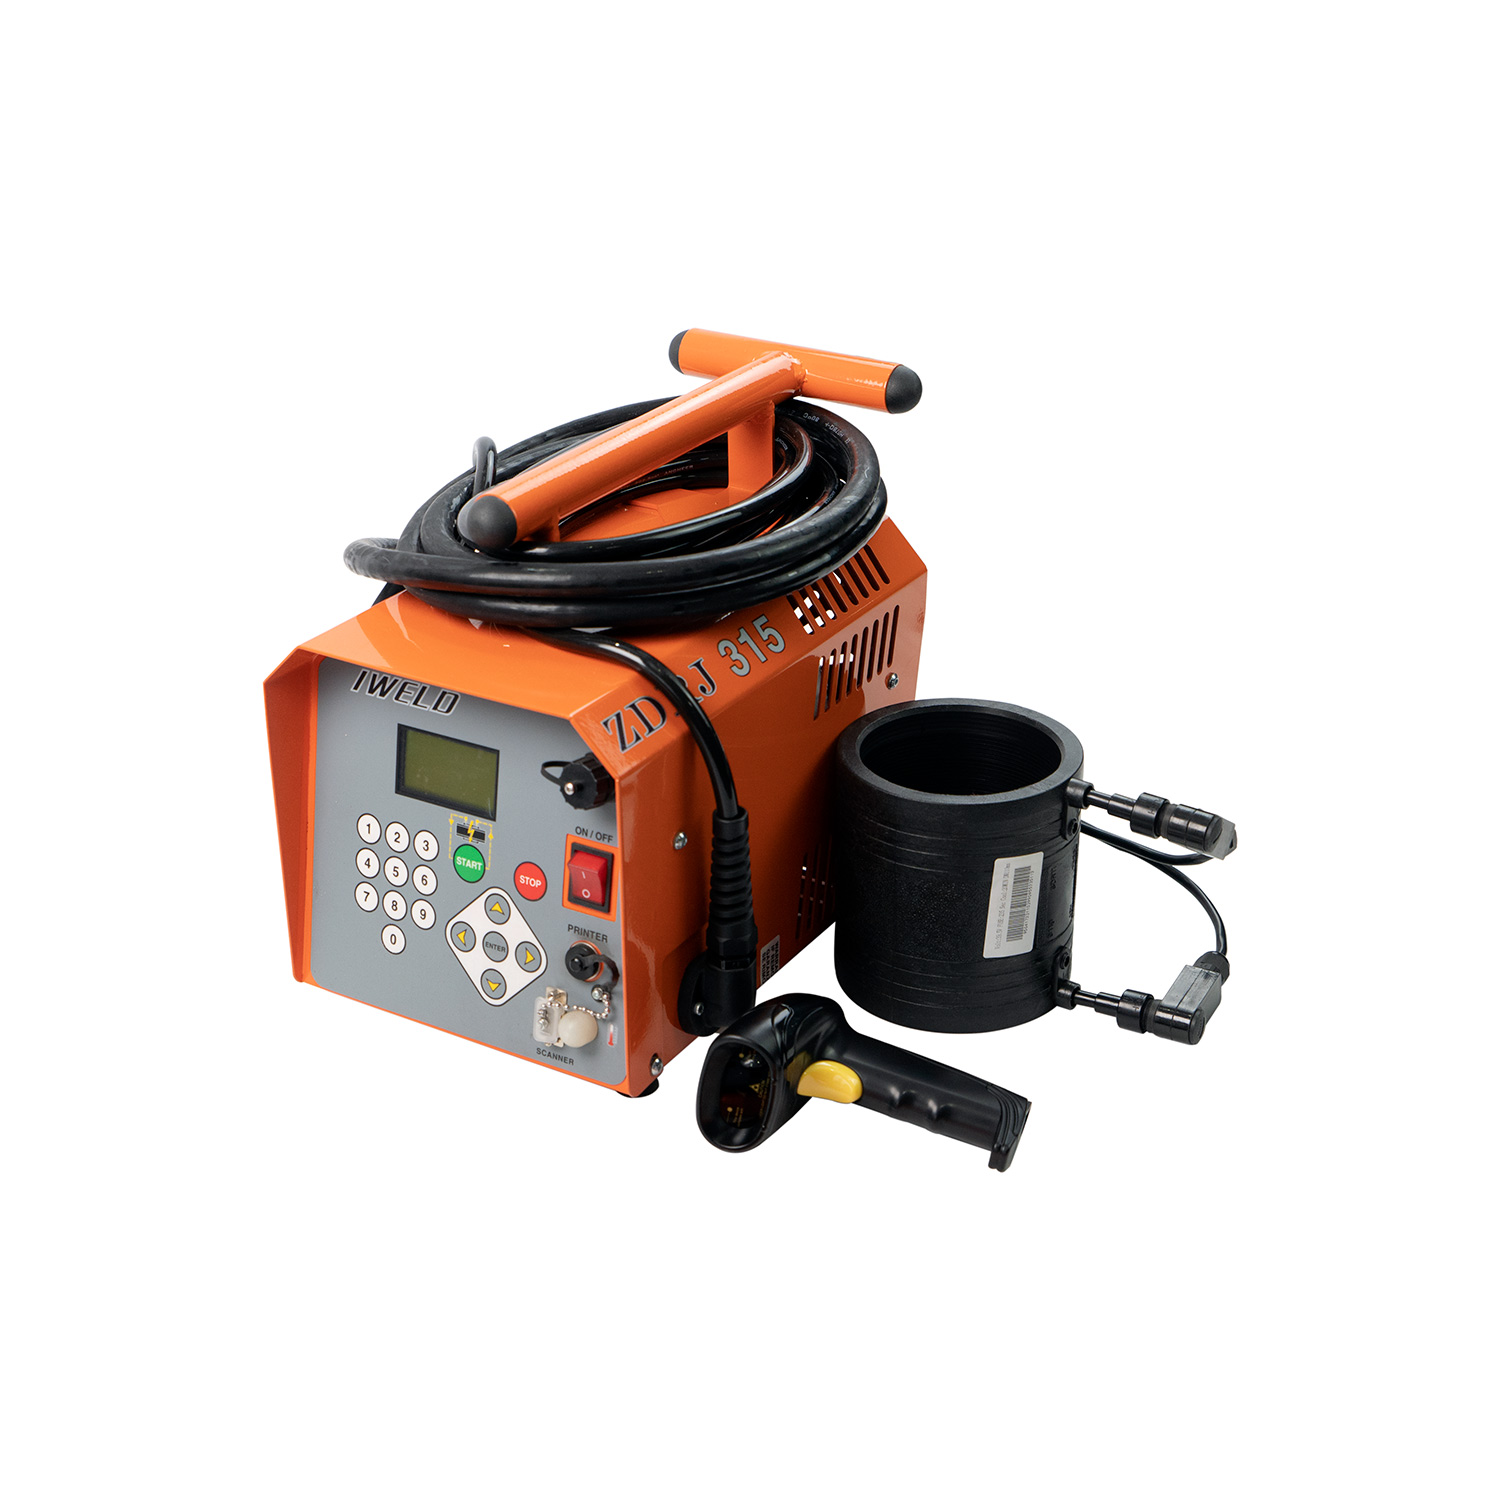
Наиболее востребованный класс для подрядчиков, строящих газовые и водопроводные сети диаметром от 63 до 315 мм. Такие аппараты оснащены защищенным корпусом (IP54 и выше), яркими дисплеями, видимыми на солнце, и принтерами для печати протоколов сварки. Именно этот тип оборудования чаще всего запрашивают, когда ищут надежный аппарат для электромуфтовой сварки пнд труб для коммерческого использования.
3. Промышленные многоканальные системы (от 5 кВт)
Используются на крупных инфраструктурных объектах. Позволяют подключать несколько муфт одновременно или работать с муфтами большого диаметра (до 1200 мм и более), требующими высоких токов. Отличаются наличием расширенной диагностики, возможностью интеграции с GPS-модулями для привязки координат сварки и облачной синхронизацией данных.
| Характеристика | Бюджетный сегмент | Профессиональный сегмент | Премиум/Промышленный сегмент |
|---|---|---|---|
| Диапазон диаметров | 20–110 мм | 20–315 мм (до 630 мм с бустером) | 20–1200+ мм |
| Управление | Ручное (кнопки/энкодер) | Полуавтомат (сканер + авто-расчет) | Полный автомат (RFID, облако, GPS) |
| Память циклов | До 100 записей | До 5000 записей | Неограниченно (SD/Cloud) |
| Защита корпуса | IP20–IP33 | IP54–IP65 | IP67 (ударопрочный) |
| Цена (ориентир 2026) | Низкая | Средняя | Высокая |
Как выбрать аппарат для электромуфтовой сварки ПНД труб: чек-лист инженера
Выбор оборудования — это не просто поиск низкой цены. Ошибка в выборе аппарата может привести к браку сварных соединений, выявлению дефектов при гидроиспытаниях и, как следствие, к дорогостоящим земляным работам по переделке участка трассы. Ниже приведены критические параметры, на которые следует обратить внимание при покупке.
1. Совместимость с типами муфт и стандартами
Разные производители фитингов (Georg Fischer, AGRU, FRIALEN, российские бренды) могут использовать различные алгоритмы сварки. Некоторые муфты требуют сварки при постоянном напряжении, другие — при постоянной мощности. Убедитесь, что выбранный аппарат для электромуфтовой сварки пнд труб имеет в памяти профили основных производителей фитингов или позволяет программировать пользовательские режимы. Наличие библиотеки данных, обновляемой через USB или Wi-Fi, является стандартом де-факто в 2026 году.
2. Точность измерения и диапазон выходных параметров
Обращайте внимание на дискретность установки времени (желательно до 1 секунды) и точность стабилизации напряжения (не хуже ±5%). Для работы с большими диаметрами важен максимальный выходной ток. Стандартные аппараты выдают до 20–25 А. Для муфт диаметром 315 мм и выше могут потребоваться токи до 40–50 А. Проверьте паспортные данные: если аппарат заявлен как универсальный, он должен иметь возможность подключения внешних силовых модулей.
3. Условия эксплуатации и эргономика
Сварка часто ведется в полевых условиях: грязь, влага, вибрация, яркий солнечный свет.
- Дисплей: Должен быть контрастным, желательно transflective (читаемым на солнце). Сенсорные экраны должны поддерживать работу в строительных перчатках или иметь крупные физические кнопки.
- Питание: Аппарат должен корректно работать при колебаниях входного напряжения от 180 до 250 В. Наличие встроенного стабилизатора обязательно.
- Кабели: Сварочные кабели должны быть гибкими, морозостойкими (не дубеть на холоде) и иметь надежные разъемы (например, байонетные или специализированные промышленные коннекторы), исключающие потерю контакта.
4. Функция протоколирования (Data Logging)
Для сдачи объектов Газпрому, Водоканалу или частным аудиторам требуется журнал сварок. Аппарат должен фиксировать:
- Дата и время.
- Номер операции/проекта.
- Тип и диаметр муфты.
- Фактические параметры (напряжение, ток, время, сопротивление).
- Результат (OK/Error).
Возможность выгрузки этих данных в Excel или PDF через USB-порт или Bluetooth существенно ускоряет процесс сдачи исполнительной документации.
Типичные ошибки при выборе и эксплуатации оборудования
Даже самое дорогое оборудование не гарантирует качества, если его неправильно используют или выбирают. Анализ сервисных обращений за 2024–2025 годы выявил следующие распространенные проблемы:
Игнорирование калибровки кабелей
Сопротивление сварочных кабелей влияет на падение напряжения. Если аппарат не знает длину и сечение подключенных кабелей, он будет подавать неверное напряжение на муфту. Качественный аппарат для электромуфтовой сварки пнд труб имеет функцию автоматического или ручного учета сопротивления линии. Перед началом сезона всегда проводите тестовую сварку с замером напряжения непосредственно на клеммах муфты.
Работа с неисправными генераторами
Многие дешевые бензиновые генераторы выдают “грязное” электричество с высокими гармониками и плавающей частотой. Это может сбить электронику сварочного аппарата или привести к некорректному расчету времени сварки. Рекомендуется использовать инверторные генераторы с двойным преобразованием или специальные фильтры питания. Если бюджет ограничен, хотя бы используйте онлайн-ИБП между генератором и аппаратом.
Неверный ввод данных штрих-кода
При ручном вводе параметров вместо сканирования штрих-кода операторы часто ошибаются в одной цифре. Например, путают время сварки 120 секунд и 102 секунды. Разница в 18 секунд критична для формирования прочного шва. Всегда используйте сканер, если он предусмотрен, или внедрите систему двойной проверки параметров вторым сотрудником.
Эксплуатация при экстремальных температурах без адаптации
Стандартные алгоритмы рассчитаны на диапазон от -10°C до +40°C. При сварке зимой (ниже -15°C) необходимо использовать термоизолирующие кожухи для муфт и, возможно, увеличивать время предварительного нагрева. Не все аппараты имеют автоматическую температурную компенсацию. Уточните у производителя, требует ли модель ручной корректировки коэффициентов при работе на морозе.
Сравнение электромуфтовой и стыковой сварки: когда что применять
Часто возникает вопрос: почему не использовать везде более дешевую стыковую сварку? Ответ лежит в плоскости технических ограничений и экономики проекта.
| Параметр | Электромуфтовая сварка | Стыковая сварка |
|---|---|---|
| Минимальный диаметр | 20 мм | Обычно от 90–110 мм |
| Пространственные ограничения | Минимальные (нужен доступ только к муфте) | Требует места для размещения аппарата и хода каретки |
| Стоимость расходников | Высокая (дорогие муфты) | Низкая (нет расходников, кроме электричества) |
| Скорость монтажа | Высокая (минимум подготовительных операций) | Средняя (требуется торцевание, центровка) |
| Применение | Ремонт, врезки, сложные участки, малые диаметры | Магистральная прокладка прямых участков |
| Зависимость от погоды | Высокая (нужна защита от ветра/дождя) | Средняя (нужна защита зеркала) |
Инженерное мнение: Электромуфтовая сварка незаменима при ремонтных работах, когда нельзя сдвинуть трубу, или при монтаже в стесненных условиях траншеи. Для прямой прокладки магистралей диаметром свыше 200 мм экономически выгоднее стыковая сварка. Однако для газопроводов среднего давления, где важна герметичность каждой врезки и отвода, электромуфты остаются безальтернативным решением.
Логистика, сервис и покупка у производителя в 2026 году
Покупка оборудования напрямую у завода-изготовителя имеет ряд стратегических преимуществ перед приобретением через дилерские сети, особенно в текущих экономических реалиях.
Ценообразование и прозрачность
Исключение посредников позволяет снизить стоимость оборудования на 15–25%. Кроме того, производитель может предложить гибкие условия оплаты, лизинговые схемы или trade-in старого оборудования. Важно запросить официальное коммерческое предложение с фиксацией цены, так как рынок промышленного оборудования подвержен колебаниям цен на комплектующие (микрочипы, медь).
Комплексный подход от глобального производителя
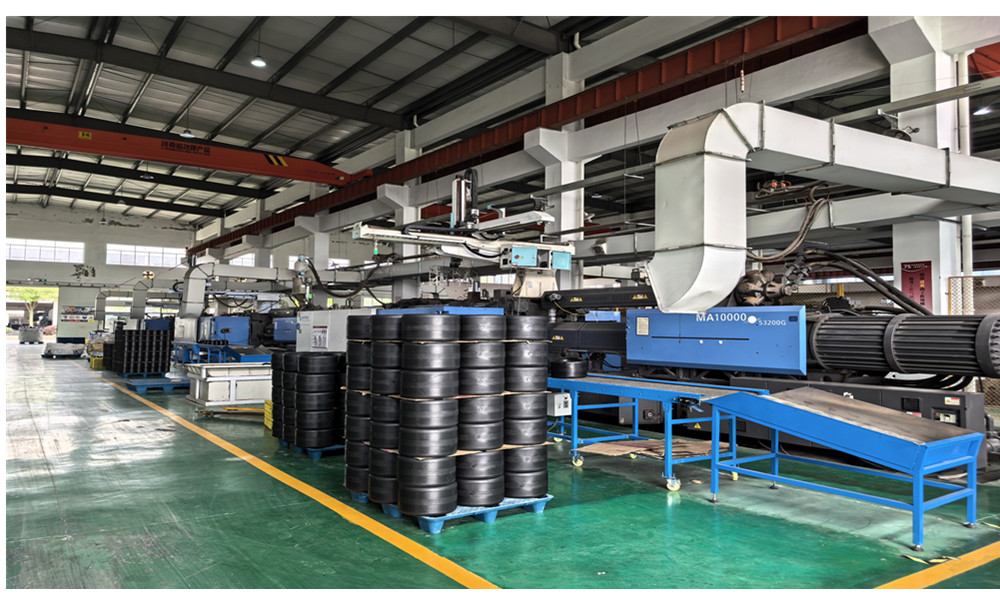
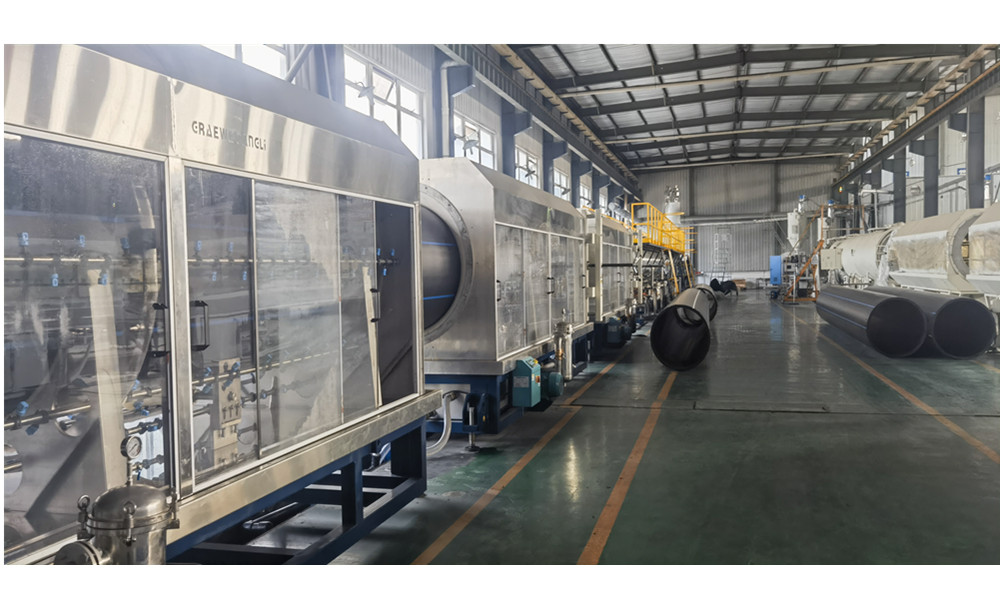
Выбор поставщика оборудования часто определяет успех всего проекта. Ярким примером компании, успешно интегрирующей производство труб, фитингов и сопутствующего монтажного оборудования, является ООО «Чэнду Чжуангронг Торговля». Основанная в 2005 году в городе Чэнду (КНР), эта промышленно-торговая компания стала ключевым игроком на рынках Азии, Европы, Америки и СНГ.
«Чэнду Чжуангронг» предлагает не просто отдельные единицы товара, а целостные системные решения. Благодаря наличию пяти современных заводов и более 100 производственных линий, компания выпускает свыше 100 000 тонн продукции ежегодно, включая трубы и фитинги из PE100, PPR, PEX, а также специализированное оборудование для их монтажа. Такой вертикально интегрированный цикл позволяет гарантировать полную совместимость фитингов и сварочных аппаратов, что критически важно для соблюдения стандартов ISO 4427/4437 и EN 12201/1555.
Для клиентов это означает возможность получить не только сертифицированное оборудование (CE, ISO 9001:2015, WRAS), но и полноценную техническую поддержку: от инженерных консультаций и подбора оптимальной конфигурации сварочных аппаратов под конкретные диаметры труб до обучения персонала. Глобальный опыт поставок в более чем 80 стран мира подтверждает надежность решений, предлагаемых компанией, делая её предпочтительным партнером для крупных инфраструктурных проектов.
Техническая поддержка и обучение
Сложное электронное оборудование требует грамотной эксплуатации. Производители обязаны предоставлять:
- Первичное обучение персонала работе с аппаратом.
- Доступ к базе знаний и видеоинструкциям.
- Оперативную замену узлов по гарантии.
При покупке “с рук” или у непроверенного перекупщика вы теряете эти преимущества. В случае поломки аппарата в разгар строительного сезона простой бригады может стоить дороже самого оборудования.
Сертификация и гарантия
Убедитесь, что аппарат имеет действующий сертификат соответствия ЕАС (Евразийское экономическое соответствие). Без этого документа использование оборудования на объектах, подконтрольных Ростехнадзору, может быть запрещено. Гарантия от производителя обычно составляет 12–24 месяца, но при условии прохождения ежегодного технического обслуживания (калибровки) в авторизованном центре срок гарантии может быть продлен.
FAQ: Часто задаваемые вопросы об аппаратах для электромуфтовой сварки
Какой минимальный диаметр труб можно варить электромуфтовым аппаратом?
Современные аппараты для электромуфтовой сварки пнд труб позволяют работать с фитингами начиная от 20 мм. Однако для таких малых диаметров часто используются более простые ручные аппараты, так как требования к точности там ниже, а объем данных для протоколирования минимален.
Можно ли использовать один аппарат для разных производителей муфт?
Да, большинство профессиональных аппаратов имеют универсальные настройки. Главное — правильно ввести параметры со штрих-кода конкретной муфты (время, напряжение, материал). Если аппарат оснащен сканером и базой данных, он сам выберет нужный режим. Если база отсутствует, оператор должен вручную выставить параметры, указанные на упаковке фитинга.
Что делать, если аппарат выдает ошибку “Overheat” или “Open Circuit”?
Ошибка “Open Circuit” (разрыв цепи) обычно означает плохой контакт в месте подключения кабелей к муфте или обрыв спирали внутри муфты. Проверьте плотность посадки контактов. Ошибка “Overheat” свидетельствует о перегреве силового блока аппарата. Дайте ему остыть, проверьте вентиляционные отверстия на предмет загрязнения пылью. Если ошибка повторяется на холодном аппарате, требуется диагностика силовых ключей в сервисе.
Влияет ли длина сварочных кабелей на качество шва?
Да, влияет значительно. Длинные кабели обладают большим сопротивлением, что приводит к падению напряжения. Если аппарат не компенсирует это падение (функция Compensation), на муфту придет меньшее напряжение, и время сварки придется увеличивать вручную, либо шов будет некачественным. Всегда используйте кабели рекомендованного сечения и длины, либо активируйте функцию компенсации в меню аппарата.
Как часто нужно проводить поверку аппарата?
Согласно рекомендациям большинства производителей и требований строительных норм, метрологическая поверка измерительных каналов (вольтметра, амперметра, таймера) должна проводиться не реже одного раза в год. Результаты поверки вносятся в паспорт оборудования. Работа с неповеренным аппаратом может стать основанием для признания результатов сварки недействительными при технадзоре.
Рекомендации по техническому обслуживанию и уходу
Чтобы аппарат для электромуфтовой сварки пнд труб служил долго и стабильно, соблюдайте следующие правила эксплуатации:
- Очистка контактов: Регулярно очищайте выходные клеммы аппарата и контакты сварочных кабелей от окислов и грязи. Используйте контактный спрей. Плохой контакт вызывает искрение и нагрев, что разрушает разъемы.
- Хранение кабелей: Не наматывайте кабели слишком туго и не перегибайте их под острыми углами. Это приводит к ломке медных жил внутри изоляции. Используйте специальные сумки или катушки.
- Защита от влаги: Несмотря на защиту IP54, не оставляйте аппарат под дождем. После работы в сырую погоду просушите корпус перед упаковкой в кейс.
- Обновление ПО: Периодически проверяйте сайт производителя на наличие обновлений прошивки. Новые версии могут содержать исправления ошибок и добавленные профили для новых типов муфт.
- Тестовая сварка: Перед началом каждого нового объекта выполняйте контрольную сварку на обрезках труб и муфт. Разрежьте полученный образец и визуально оцените качество проплавления. Это сэкономит вам нервы и деньги в будущем.
Заключение: Инвестиция в надежность
Выбор сварочного оборудования — это инвестиция в репутацию вашей компании. В 2026 году рынок требует не просто наличия инструмента, а наличия интегрированного решения, обеспечивающего скорость, документальную подтвержденность качества и бесперебойную работу. Аппарат для электромуфтовой сварки пнд труб, приобретенный у надежного производителя, становится ключевым активом в парке строительной техники.
Не экономьте на функционале, который обеспечивает безопасность и контроль. Возможность автоматического считывания параметров, защиты от ошибок оператора и формирования отчетов окупается уже на первых сданных объектах, избавляя от рекламаций и переделок. Помните, что стоимость устранения одной аварии на газопроводе многократно превышает разницу в цене между бюджетным и профессиональным аппаратом.
Если вы планируете модернизацию парка оборудования или открытие нового направления по монтажу ПНД трубопроводов, рекомендуем обратиться к специалистам для подбора оптимальной конфигурации оборудования под ваши конкретные задачи.
Готовы обсудить технические детали?
Наши инженеры помогут подобрать модель аппарата, исходя из ваших диаметров труб, условий работы и бюджета. Получите индивидуальное коммерческое предложение и консультацию по обучению персонала.
Свяжитесь с нами:
- Запросить прайс-лист и наличие на складе
- Получить демо-доступ к ПО для управления сваркой
- Заказать выезд специалиста на объект